


Zakaj je lasersko rezanje idealno za akrilne zaslone?
Obsežen vodnik po umetnosti in znanosti laserskega rezanja akrila za visoko{0}}kakovostne prikazovalne aplikacije

Akril reže kot po maslu pod laserjem. Ne dobesedno maslo-bolj podobno zamrznjenemu maslu, če delate pravilno-ampak bistvo ostaja. V preteklih letih sem izrezal na tisoče razstavnih kosov in še vedno nisem našel ničesar, kar bi ustrezalo laserskemu rezanju glede kombinacije kakovosti robov, hitrosti in prilagodljivosti oblikovanja, ki jo dobite z lito akrilno ploščo.
Stvar, ki jo večina pogreša: niso vsi akrili enaki. Liti akril (celi-cast) se lepo reže in vam daje plamen-polirani rob, ki si ga vsi želijo. Ekstrudirani akril? Povsem druga zgodba. Enkrat sem poskusil v hitri službi, ker je dobavitelju zmanjkalo ulite pločevine-robovi so bili motni, povsod sledi stresa, ročno je bilo treba-polirati 200 kosov. Nikoli več.
Liti proti ekstrudiranemu akrilu: kritična razlika
Cast Acrylic
Izdelano z vlivanjem tekočega metil metakrilata med steklene plošče
Počasen postopek utrjevanja (ure) ustvari enotno molekularno strukturo
Minimalna notranja obremenitev
Čisti rezi s čistimi,-poliranimi robovi
Enakomerna prepustnost svetlobe, idealna za osvetlitev ozadja
Višja cena, vendar vrhunska kakovost za zaslone
Ekstrudirani akril
Potisnjen skozi matrico med staljenjem
Hitrejša proizvodnja, vendar se molekularne verige poravnajo v smeri iztiskanja
Vsebuje notranje napetosti iz proizvodnega procesa
Rezi z motnimi, grobimi robovi in vidnimi poudarjenimi linijami
Neenakomerna prepustnost svetlobe, slaba za osvetlitev ozadja
Nižji stroški, vendar nesprejemljivi za-kakovostne zaslone
"To sem posebej testiral: od istega dobavitelja sem kupil plošče velikosti 600 x 600 mm obeh vrst, na obeh sem izrezal enake vzorce. Liti robovi: prozorni, gladki, rahlo goreče polirani. Ekstrudirani robovi: motni, vidne napetostne črte, groba tekstura. Oba rezanja z enakimi parametri. Razlika je struktura materiala, ne postopek rezanja."

Lita akrilna plošča

Ekstrudirani akrilni rob
Zakaj se akril tako dobro odziva na CO2 laserje
Absorpcijski spekter. Laserji CO2 oddajajo valovno dolžino 10,6 mikronov prav na najboljšo točko, kjer PMMA (polimetil metakrilat-to je kemijsko ime akrila) učinkovito absorbira energijo. Ne odbijate žarka, kot bi ga z golim aluminijem, ne prepuščate ga kot običajno steklo. Material se segreje natanko tam, kjer zadene žarek, se čisto stopi, presežek upari. Fizika ti enkrat gre v prid.
Primerjajte to s polikarbonatom. Tudi PC absorbira pri 10,6 mikrona, vendar je duroplast, ki zogleni, namesto da bi se čisto stopil. Dobite rjavo zažgane robove, ostanke dima, teči morate veliko hitreje z manj moči, da zmanjšate razbarvanje. Za prikazovanje, pri katerem je kakovost robov pomembna, ni -začetek, razen če kljub temu barvate robove.
Kakovost žarka je pomembnejša, kot se večina operaterjev zaveda. Vrednost M²-kako blizu je vaš žarek idealnemu Gaussu-neposredno vpliva na vašo kakovost rezanja. Poceni cev z M² 1,8 vam daje debelejši rez in bolj grobe robove kot dobra zaprta cev z M² 1,1.


Primerjava kakovosti žarkov
| Kakovost žarka (M²) | Vrsta cevi | Širina reza | Kakovost robov | Stroški |
|---|---|---|---|---|
| 1.1 (idealno) | Visoko{0}}kakovostna zaprta cev | 0,25 mm | Odlično - jasno, gladko | $2200 |
| 1,8 (slabo) | Proračunska steklena cev | 0,4 mm | Sprejemljiva - rahla hrapavost | $800 |
Profesionalni nasvet: To sem posebej preizkusil: isti stroj, isti parametri, zamenjana cev. Širina zareza se je povečala z 0,4 mm na 0,25 mm, jasnost robov se je opazno izboljšala. To je tuba za 800 $ v primerjavi s tubo za 2200 $ in ja, lahko vidite razliko.
Parametri, o katerih vam nihče ne pove
Nastavitve moči so šele začetek. Vsi se osredotočajo na vate - 60 W, 80 W, 100 W, karkoli. Toda pravi nadzor prihaja iz hitrosti, pogostosti in načina, kako jih kombinirate.

| Material | Debelina | Moč | Hitrost | Pogostost | Air Assist |
|---|---|---|---|---|---|
| Cast Acrylic | 3 mm | 70% | 15 mm/s | 5000 Hz | 0,8 bara |
| Cast Acrylic | 6 mm | 80% | 6 mm/s | 4000 Hz | 1,0 bar |
| Cast Acrylic | 10 mm | 90% | 2 mm/s | 3000 Hz | 1,2 bara |
Frekvenca je pomembna
Frekvenca je pomembna, ker pulzirate žarek, višja frekvenca pa pomeni več impulzov na milimeter reza. Več impulzov=bolj gladek rob, a tudi več akumulacije toplote. Previsoko in stopiš se nazaj v zarezo.
Enkrat sem poskusil 20 kHz, ker je neka objava na forumu rekla, da daje "boljše rezultate." Ja, bolje, če vam je všeč, da se staljeni akril zvari nazaj za rezom. Padel nazaj na 5kHz, težava je izginila.
Air Assist Pressure
0,8 bara skozi 2 mm šobo, usmerjeno rahlo za goriščem. Ni v priročniku. To sem ugotovil s poskusi in napakami, ko sem vedno znova dobival povratne informacije-, ko se pomožni zrak odbije od materiala in odpihne izhlapeni akril nazaj na zgornjo površino, pri čemer ostanejo ostanki.
Nagnite šobo za 15 stopinj nazaj od navpičnice, nenadoma ni več povratnega udarca. Potreboval sem tri mesece, da sem to ugotovil.
Vzorčna konfiguracija parametrov
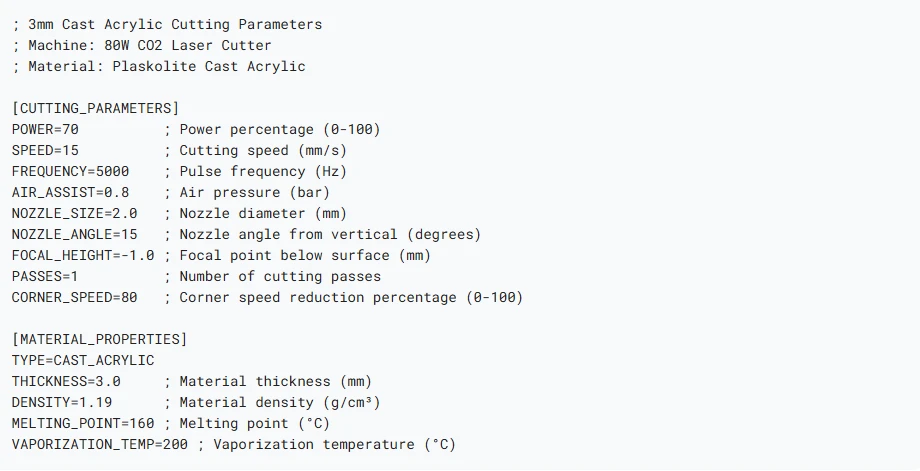
Kakovost robov je povezana s toplotnim upravljanjem
»Ognjeno{0}}polirani« rob, ki si ga vsi želijo, izhaja iz taljenja akrila in površinske napetosti, zaradi česar je gladek, ko se ponovno -strjuje. Zato liti akril deluje, ekstrudirani pa nima-enotne molekularne orientacije, ekstrudirani ima notranje napetosti iz postopka ekstrudiranja, ki se pokažejo kot oznake napetosti, ko ga segrejete.
Položaj žariščne točke spremeni vse. Večina ljudi se osredotoča točno na materialno površino. Izostrim 1 mm pod površino za vse, kar je debelejše od 5 mm. Zagotavlja rahlo širšo zarezo na vrhu, vendar je spodnji rob čistejši in manj zogleni na zadnji površini.
Pri razstavnih kosih, pri katerih gledate na robove, zgornja zareza ni pomembna-v vsakem primeru jo polirajte, če vam je tako mar.


Slaba kakovost robov (ekstrudirano)

Odlična kakovost robov (cast)
Debelina je pomembna ne{0}}linearno

3 mm akril reže s hitrostjo 15 mm/s, 6 mm potrebuje 6 mm/s, 10 mm potrebuje 2 mm/s. Ni linearen, ker toplotna prevodnost začne prevladovati-čim debelejši je material, tem več toplote odvaja stran, preden lahko žarek izhlapi material do konca. Na koncu potrebujete nesorazmerno več energije.
Nekoč sem imel projekt, 20 mm akrilne bloke za muzejsko razstavo. Ni ga bilo mogoče odrezati v enem prehodu-laser doseže približno 12–15 mm, odvisno od stroja. Kos sem moral obrniti in zarezati z obeh strani, tako da se sreča na sredini. Črto spoja lahko vidite, če pogledate od blizu, vendar pod osvetlitvijo zaslona tega nihče ne opazi. To sem vnaprej omenil stranki, kar jim je ustrezalo. Bolje, kot da bi ga poskušali usmerjati in povsod dobiti sledi orodja.
Oblikovalske omejitve, ki niso očitne
Najmanjša velikost funkcije
Najmanjša velikost elementa je približno 2-krat večja od širine zareza, če želite, da preživi rokovanje. Moj zarez 0,25 mm pomeni, da je 0,5 mm tehnično izvedljiv, vendar se vse, kar je pod 1 mm, med čiščenjem ali sestavljanjem ponavadi zlomi.
Enkrat sem naredil niz zapletenih vzorcev snežink-0,6 mm povezave med elementi – izgubljenih 30 % zaradi zloma že pri odstranitvi s postelje. Preoblikovan z minimumom 1,2 mm, nič napak.
Notranji vogali
Notranji koti imajo vedno polmer, ki je enak širini zareza. Ni mogoče doseči ostrih 90-stopinjskih kotov, ker je žarek okrogel. Če potrebujete kvadraten vogal za jeziček-in-spoj z režo, morate oblikovati režo preveliko ali pa vogale napiliti ročno.
Za delo na zaslonu običajno ni težava-večina modelov dobro deluje z 0,2 mm polmerom vogalov. Toda za natančno mehansko prileganje je pomembno.
Globina graviranja
Akril lahko rastr-gravirate za podrobnosti površine, vendar je praktična globina morda 0,3-0,5 mm, preden začnete dobivati nedosledne rezultate. Porazdelitev moči po vgraviranem območju ni povsem enakomerna – robovi prejmejo več energije kot sredina.
Kaže se kot neenakomerna globina na velikih zapolnjenih območjih. Pravi primer: naredili smo serijo značk z imeni z rastrsko-izpolnjenimi ozadji. Sredina vsake značke je bila globoka 0,15 mm, robovi so bili 0,3 mm. Videti je bilo grozno.
Vrstni red rezanja
Če delate rjuho z veliko izrezi, najprej odrežite notranje podrobnosti, strukturne reze nazadnje. V nasprotnem primeru plošča na delu izgubi togost in se začne zvijati zaradi vročine, kar zmanjša vašo goriščno višino za preostale reze.
Tega sem se naučil na težji način pri delu s 50 majhnimi luknjami v tanki nosilni plošči-najprej odrežite obod, list se je med rezanjem lukenj zvil, žarišče je bilo do konca izklopljeno za 3 mm. Polovica lukenj je bila grobih. Obrnjen vrstni red rezanja, težava rešena.

Oblikovalski nasveti za čiste robove
Vektorsko rezanje
Vektorsko rezanje vedno premaga rastrsko za robove. Raster način je namenjen graviranju površin, ne rezanju. Vektorski način sledi obrisu s konstantno hitrostjo in močjo-veliko čistejše.
Smer rezanja
Smer reza nekoliko vpliva na kakovost vogalov. Ostre spremembe smeri povzročijo rahel pojemek, kar pomeni, da se več energije vrže v ovinek, kar lahko povzroči pregrevanje.
Pritrditev dela
Za majhne dele ali tanek material pod 2 mm potrebujete držala, sicer se lahko del zaradi zračnega tlaka premakne sredi-reza. Magnetna držala-so primerna za tanke pločevine.
Premisleki glede proizvodnje
Učinkovitost gnezdenja
Učinkovitost gnezdenja določa stroške materiala. Akrilna plošča je draga-85 $ za 4'x8' ploščo 3 mm, ulito od našega dobavitelja. Vsak kvadratni centimeter, ki ga zapravite, je izgubljen denar.
Dobra programska oprema za gnezdenje vam zagotovi 85–90-odstotno izkoriščenost materiala pri kompleksnih opravilih. Slabo gnezdenje ali lena postavitev delov? 65–70-odstotna izkoriščenost in nenadoma izgubljate 25–30 USD na list.
Pravi primer: Enkrat je pripravnik naredil gnezdenje brez preverjanja. Pustil je 40 mm vrzeli med deli "zaradi varnosti". Izgubil 15 % površine lista v nič. Pokazal mu je, kako se gnezdi s 5 mm režami-je dobil nazaj teh 15 %. Pri 200-listnem poslu je to prihranek 2550 USD.

Čas cikla v primerjavi s kakovostjo robov

Opravil sem nekaj časovnih študij: 15 mm/s mi daje 12-minutni cikel za tipičen zaslonski kos. 25mm/s ga zniža na 7 minut, vendar moram nato porabiti 10 minut za ročno poliranje robov. Matematika je očitna, vendar se ljudje še vedno zavzemajo za "hitrejše rezanje", ne da bi upoštevali delo na koncu proizvodne verige.
Struktura stroškov
Materialni stroški
40–50 % stroškov dela za večino razstavnih del. 3mm prozornega litega akrila stane približno 85 USD na list 4x8, dobite morda 6–8 tipičnih kosov zaslona na list. Imenujte to 12-15 USD materialnih stroškov na kos.
Strojni čas
Izračunano z dolžino rezanja, deljeno s hitrostjo, plus čas nastavitve. Tipičen razstavni kos ima morda 2 metra rezalne poti. To je 133 sekund rezanja, temu rečemo 3 minute z nastavitvijo. Pri 60 USD/uro strojnega časa je to 3 USD na kos.
Stroški dela
Spremenljivka, ki jo vsi podcenjujejo. Priprava materiala, čiščenje po-postopku, preverjanje kakovosti, pakiranje. Slika Najmanj 5 minut na kos. Pri stroških dela 25 USD/uro je to 2,08 USD na kos.
Skupni stroški: 12 $ material + 3 $ stroj + 2 $ dela=17 $ na kos. Prodam za 45-60 $, odvisno od kompleksnosti in stranke.
Kaj gre narobe
Krušenje vogalov
To se zgodi, ko režete prehitro ali če ima material notranjo napetost. Žarek zaključi rez, toda toplotni šok poči vogal. Običajno 1-2 mm čip, vendar uniči del.
Nazaj-Površinsko zoglenitev
Zgodi se na debelem materialu, ko laser izstopi. Zračna pomoč odpihne uparjen material na dnu, nekaj pa se kondenzira na zadnji površini kot temen ostanek.
rešitev:
Uparjeni akril se nanese na lečo za ostrenje, zmanjša prenos moči, naredi žarišče večje in manj definirano. Ne opazite takoj-ureznine se le postopoma poslabšajo v nekaj dneh.
Prestavljanje delov
Za majhne dele ali tanek material pod 2 mm potrebujete držala, sicer se lahko del zaradi zračnega tlaka premakne sredi-reza.
Primerjava z drugimi metodami rezanja
| Metoda | Najboljše za | Kakovost robov | Kompleksnost | Stroški | Nak-obdelava |
|---|---|---|---|---|---|
| Lasersko rezanje | Kompleksne oblike, tanke do srednje debeline | Odlično (ognjeno-polirano) | Visok (zapleten dizajn) | Srednje | Minimalno |
| Rezkanje z rezkalnikom | Debel material, ravni kroji | Dobro (oznake orodja) | Srednje | Nizka do srednja | Potrebno poliranje |
| Rezanje žage | Samo ravne črte | Pošteno (vidne linije reza) | Nizka | Nizka | Zahtevano brušenje |
| Vodni curek | Zelo debel material | Dobro (mat zaključek) | visoko | visoko | Potrebno poliranje |
| CNC nož | Zelo tanek material | pošteno | Srednje | Srednje | Zaključna obdelava robov |
Premisleki glede opreme
Tube Life
Velikost stroja
Ekstrakcija je obvezna
Izhlapeni akril je neprijetna stvar-, ki draži dihala, vse prekrije z lepljivimi ostanki in grozno diši. Potrebujete najmanj 800 CFM ekstrakcije na rezalni glavi, odzračevanje zunaj.
Uporabljam inline centrifugalni ventilator (Soler & Palau TD-200), 940 CFM, 4" kanal. Ohranja delovno območje čisto in ves dan ne vdihavate polimernih hlapov.
Nekateri ljudje poceni in uporabljajo kopalniški izpušni ventilator - 120 CFM, popolnoma neustrezen. Viden dim v delovnem prostoru, pritožbe drugih ljudi v stavbi. Ne bodi ta oseba.

Kaj bi rekel nekomu, ki začne
Izbira materiala
Kupite liti akril, ne ekstrudiran, razen če je cena absolutno kritična in kakovost robov ni pomembna. Temeljito preizkusite svoje parametre, preden se proizvodni-material različnih dobaviteljev reže drugače, tudi če je ves "lit akril". Dokumentirajte svoje nastavitve za vsako vrsto materiala in debelino.
Investirajte v pridobivanje
Ne poceni. Vaših pljuč ni mogoče zamenjati in akrilni hlapi vam bodo pokvarili dan brez ustreznega prezračevanja. Upoštevajte 500-600 $ za pravi ekstrakcijski sistem, samo naredite to.
Vzdržujte stroj
Tedensko: preverite lečo, očistite ogledala, preglejte zračno šobo. Mesečno: preverite napetost jermena, namažite linearne tirnice, preverite poravnavo nosilca. Vsako leto: zamenjajte ogledala, zamenjajte zračnico, če se bliža koncu življenjske dobe. Preskakovanje vzdrževanja vas stane veliko več zaradi neuspelih rezov in izpadov kot samo vzdrževanje.
Začni preprosto
Začnite s preprostimi geometrijami in nadaljujte. Ne skočite naravnost v zapletene ugnezdene dele s funkcijami 0,5 mm. Izrežite kvadrate in kroge, izmerite širino rezov, preverite kakovost robov, izberite svoje parametre. Nato poskusite s krivuljami, nato s kompleksnimi oblikami, nato s tesnim gnezdenjem. Hoja pred tekom itd.
Preverite goriščno višino
Pred vsakim delom preverite goriščno višino. To počnem že leta in še vedno ročno preverjam položaj goriščne točke z merilnim zatičem, preden začnem rezati. Traja 10 sekund in prepreči težavo "zakaj se je ta celoten list odrezal kot smeti", ko ugotovite, da ste bili ves čas 5 mm izostreni.
Dokumentirajte vse
Vodite dnevnik parametrov, ki delujejo za različne materiale in debeline. Upoštevajte, kateri dobavitelji zagotavljajo material najboljše kakovosti. Sledite delovnim časom in porabi materiala, da izboljšate svoje stroške. Dokumentacija spremeni izkušnjo v ponovljiv uspeh.
"To je skoraj vse za lasersko rezanje akrilnih zaslonov. Deluje odlično, če material uskladite s postopkom in izberete svoje parametre. Reže čisto, izgleda profesionalno, hitreje kot katera koli alternativa za zapletene oblike. Samo ne pričakujte, da bo -od-za dobre rezultate potrebna pozornost do podrobnosti in ustrezno vzdrževanje."
Primeri akrilnih zaslonov

Razstavno stojalo
Zapleteno lasersko{0}}izrezano akrilno stojalo za prikaz z plamensko-poliranimi robovi in natančnim jezičkom-in-režo. Popoln za prikaz maloprodajnih izdelkov.

Tabla za prikaz izdelkov
Akrilna razstavna tabla po meri z lasersko-gravirano blagovno znamko in natančno izrezanimi režami za prikaz izdelkov. Prozoren material omogoča vsestransko uporabo v vsakem okolju.

Vitrina
Vi-akrilna vitrina vrhunskega razreda z lasersko-rezanimi natančnimi spoji in poliranimi robovi. Idealno za muzejske eksponate ali-maloprodajne predmete visoke vrednosti.


